


Navodila za analizo težav z elektrodami v EAF
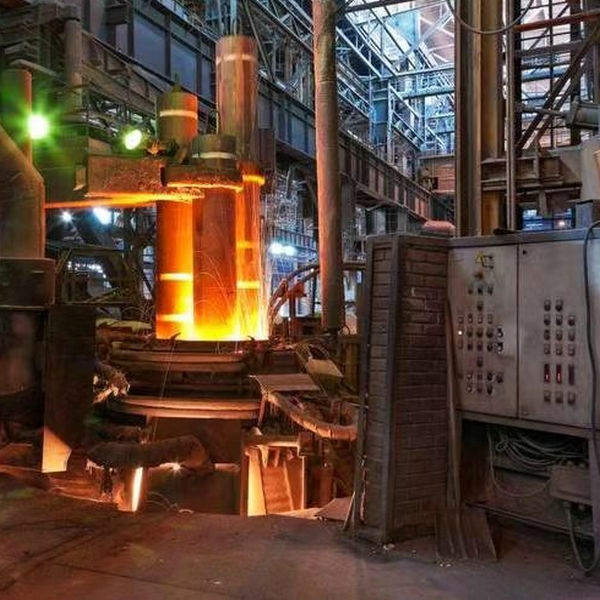
Grafitne elektrode so pomemben vidik izdelave jekla. Med tem postopkom so se pojavile posebne težave, ki ovirajo učinkovitost izdelave jekla. Bistvenega pomena je imeti ustrezne smernice za analizo težav z grafitnimi elektrodami pri izdelavi jekla.
| Dejavniki | Zlom elektrode | Zlom bradavice | Rahljanje | Namig Spalling | Izguba vijaka | Oksidacija | Poraba |
| Nonconductor glavni | ※ | ※ |
|
|
|
|
|
| Težak ostanki na strani | ※ | ※ |
|
|
|
|
|
| Prevelika zmogljivost transformatorja | ※ | ※ |
| ※ | ※ | ※ | ※ |
| Fazno ravnotežje | ※ | ※ |
| ※ | ※ |
| ※ |
| Vrtenje faze |
| ※ | ※ |
|
|
|
|
| Prekomerne vibracije | ※ | ※ | ※ |
|
|
|
|
| Pritisk objemke veliko visok nizek | ※ | ※ | ※ |
|
|
|
|
| sredina vtičnice strešne elektrode ni poravnana z elektrodo | ※ | ※ | ※ |
|
|
|
|
| Voda, razpršena po elektrodah nad streho |
|
|
|
|
|
| □ |
| Predgretje odpadkov |
|
|
|
|
|
| □ |
| Sekundarna napetost je precej visoka | ※ | ※ |
| ※ | ※ |
| ※ |
| Sekundarni tok je precej visok | ※ | ※ |
| ※ | ※ | ※ | ※ |
| Faktor moči zelo nizek | ※ | ※ |
| ※ | ※ |
| ※ |
| Poraba olja zelo visoka |
|
|
| ※ | ※ | ※ | ※ |
| Poraba kisika je zelo visoka |
|
|
| ※ | ※ | ※ | ※ |
| Dolg časovni razmik od tapkanja do tapkanja |
|
|
|
|
| ※ | ※ |
| Potapljanje elektrod |
|
|
|
| ※ |
| ※ |
| Umazan sklep |
| ※ | ※ |
|
|
|
|
| Slabo ohranjen dvižni čep in orodje za zategovanje |
| ※ | ※ |
|
| ※ |
|
| Nezadostno zategovanje spoja |
| ※ | ※ |
|
| ※ |
|
Opomba: □---Povečana učinkovitost elektrode;※---Zmanjšana učinkovitost elektrode.
Obsežne smernice za analizo in reševanje težav z grafitnimi elektrodami ne bodo samo izboljšale učinkovitosti izdelave jekla, ampak tudi povečale produktivnost in dobičkonosnost.
Tabela priporočenega navora spoja grafitne elektrode
| Premer elektrode | Navor | Premer elektrode | Navor | ||||
| palec | mm | ft-lbs | N·m | palec | mm | ft-lbs | N·m |
| 12 | 300 | 480 | 650 | 20 | 500 | 1850 | 2500 |
| 14 | 350 | 630 | 850 | 22 | 550 | 2570 | 3500 |
| 16 | 400 | 810 | 1100 | 24 | 600 | 2940 | 4000 |
| 18 | 450 | 1100 | 1500 | 28 | 700 | 4410 | 6000 |
| Opomba: Ko povezujete dva pola elektrode, se izogibajte prekomernemu pritisku na elektrodo in povzročite slab učinek. Prosimo, glejte nazivni navor v zgornji tabeli. | |||||||
Čas objave: maj-01-2023